
Af Vincent, kvalitetsingeniør | DINSEN
Hvordan fremstilles rørfittings af duktilt jern? I de fleste støberier involverer svaret to trin: støbning af fittingshuset og derefter bearbejdning af en tætningsrille i hver flangeflade. DINSEN vælger en anden metode. Voresduktilt jernrørfittingsproduceres med støbt sporstøbning på stedet — en næsten endelig formproces, der danner tætningssporet under afhældning, så der ikke kræves nogen sekundær bearbejdning. Resultatet: bedre produktintegritet, kortere leveringstider og lavere omkostninger, valideret fra DN50 til DN150 i kommerciel produktion.
Udfordringen: Maskinfremstillede tætningsriller øger omkostninger og risiko
I årtier er tætningssporet på en flangefitting blevet bearbejdet efter støbning. Det er en pålidelig proces – men den har reelle omkostninger.
Bearbejdning tilføjer et helt produktionstrin. Hver flange skal flyttes fra støberiet til maskinværkstedet, fastspændes, skæres og inspiceres, hvilket kræver arbejdskraft, maskintid og energi på hver fitting.
Bearbejdning skaber også en termisk gradient. Fjernelse af materiale efterlader lokale variationer i sektionstykkelsen, der forstyrrer størkning og tilførsel, hvilket øger risikoen for mikrosvind og porøsitet nær flangen.
Og maskinfremstillede riller betyder ekstra lagerbeholdning af igangværende arbejde og ekstra kvalitetskontrolpunkter – mere bundet driftskapital og større risiko for menneskelige fejl.
Løsningen: Støbning i næsten netform eliminerer bearbejdning
Næsten-fast støbning danner tætningssporet direkte i formen, så sporet størkner sammen med fittingshuset. Ingen sekundær materialefjernelse. Ingen tilsat termisk gradient. Ingen håndtering mellem fabriksanlæg.
Sådan fungerer processen
Innovationen findes i kernekonstruktionen. Traditionelt består flangekernen af tre sammenlåsende dele, betegnet A, B og C. DINSEN-ingeniører bearbejder en præformet notkontur i den ydre overflade af kerne B før samling. Når formen støbes, tager både bolthulsmønsteret og tætningsnoten form som en integreret del af flangen.
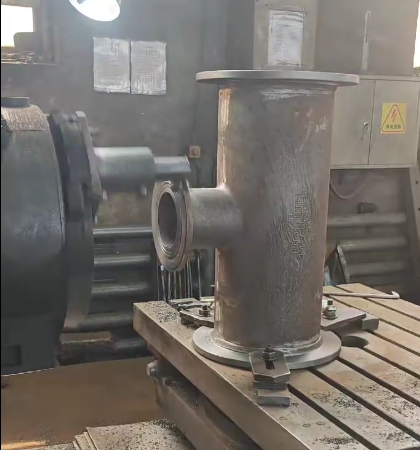
Præcisionspasning: Føringsriller og funktioner mod forskydning
Fordi notgeometrien afhænger af kernens position, starter nøjagtigheden ved monteringen. Styrespalter og anti-forskydningsfunktioner låser de tre kernedele sammen, hvilket garanterer gentagelig monteringspræcision fra en form til den næste. Det målte resultat: notdybde, -bredde og -koncentricitet, der konsekvent opfylder eller overgår standardkravene.
Hurtigere validering med 3D-sandprintning
Prototyping krævede tidligere dyre mønsterværktøjer. Med binder-jet 3D-sandprintning produceres prototypekernesæt på dage i stedet for uger. Designere validerer rillegeometri, gating og tilførsel, før de forpligter sig til produktionsværktøjer – hvilket forkorter udviklingscyklusserne for nye fittingkonfigurationer betydeligt.
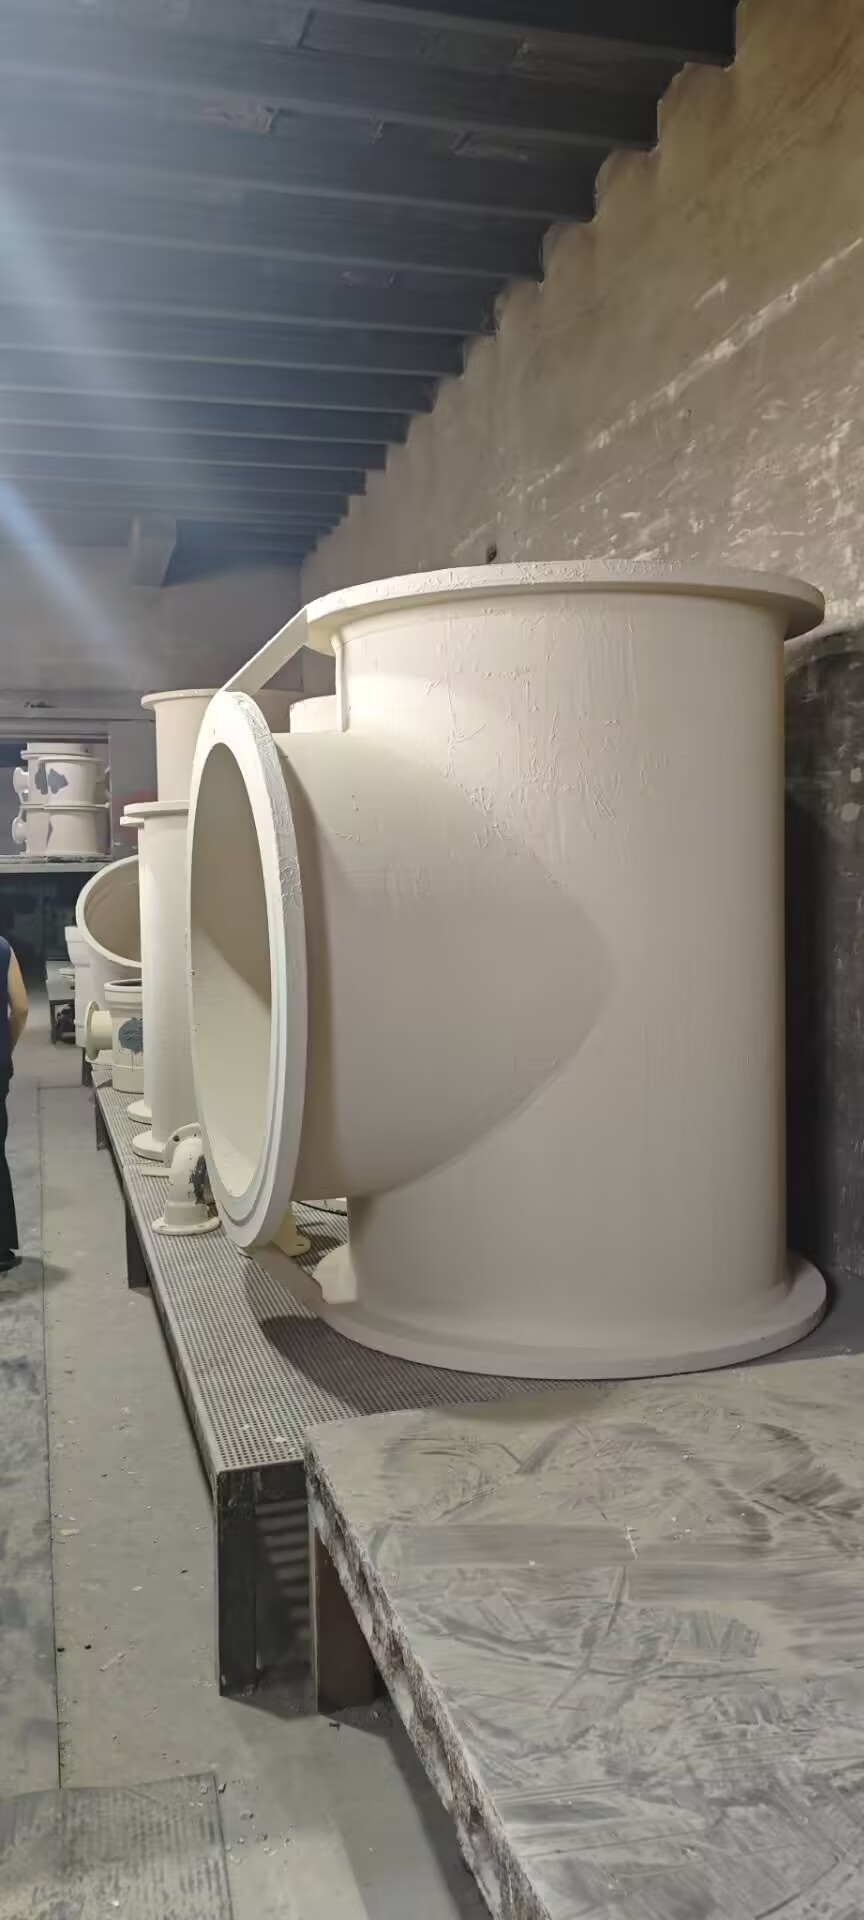
Gennemprøvet i produktion: DN50 til DN150
Efter udrystning og sandblæsning viser de støbte flangeflader notdimensioner - dybde, bredde og koncentricitet - der konsekvent opfylder eller overgår standardkravene uden målbart kvalitetstab. Støbte noter er blevet valideret på tværs af DN50 til DN150 i kommerciel produktion og leverer samme eller bedre tætningsevne end maskinbearbejdede noter påEN545 rørfittings til duktilt jern.
Fem målbare fordele ved støbte spor
| Fordel | Hvad der ændrer sig | Målbar effekt |
| Produktintegritet | Ingen bearbejdningsinduceret termisk gradient; bedre tilførsel under størkning | Færre mikrokrympning og porøsitetsdefekter; overlegen trykbevarende evne |
| Produktionshastighed | Bearbejdningstrin fjernet; efterbehandling reduceret | Komprimeret produktionstidslinje; mindre lagerbeholdning af igangværende arbejde |
| Omkostningsreduktion | Mindre forbrug af smeltet metal; mindre brug af maskinværktøj; ingen håndtering mellem fabriksanlæg | Højere materialeudnyttelse; lavere energi, værktøjsslid og arbejdsomkostninger |
| Arbejdsforhold | Færre slibnings- og efterbehandlingstrin | Lavere støv- og støjniveauer på værkstedet |
| Proces enkelhed | Færre trin og kvalitetskontroller | Højere proceskapacitet; færre menneskelige fejl |
Den samme filosofi rækker ud over grooves.Grip E låsekoblinginstalleres uden specialværktøj, hvilket reducerer byggearbejdet med op til 30 % sammenlignet med konventionelle løsninger – endnu et eksempel på ingeniørarbejde, der reducerer arbejdet på byggepladsen i stedet for at tilføje det.
Ofte stillede spørgsmål
1. Hvad er en tætningsrille på en duktilt jernflange?
En tætningsrille er en cirkulær fordybning i flangefladen, der huser en pakning eller O-ring. Når to flanger boltes sammen, komprimeres pakningen inde i rillen for at skabe en lækagetæt samling.
2. Hvorfor bearbejdes tætningsriller normalt?
Maskinbearbejdning har været den konventionelle metode, fordi den er præcis og velforstået. Ulemperne er omkostninger, leveringstid og risikoen for defekter, der opstår ved fjernelse af materiale efter størkning.
3. Hvordan fungerer støbt sporstøbning på stedet?
Sporkonturen er indbygget i flangekernen — Kerne B i en tredelt kernesamling. Under afhældningen dannes sporet sammen med fittingshuset, så flangen behøver ikke efterfølgende bearbejdning.
4. Hvilke størrelser er tilgængelige?
Placestøbte tætningsspor er blevet valideret fra DN50 til DN150 i kommerciel produktion, med spordybde, -bredde og -koncentricitet svarende til maskinbearbejdede ækvivalenter.
5. Påvirker støbning på stedet trykklassificering eller tætningsevne?
Nej. Fordi rillen dannes under størkning, er der ingen termisk gradient og ingen variation i sektionstykkelsen. Faktisk forbedrer reduceret mikrokrympning den trykbevarende evne.
6. Kan jeg få prototyper før masseproduktion?
Ja. Ved hjælp af 3D-sandprintning producerer vi hurtigt prototypekernesæt til designvalidering, inden vi går videre til produktionsværktøjer.
Om DINSEN — Producent af duktilt jernrør og -fittings
DINSEN er en verdensledende leverandør af duktilt jernrør, rørfittings og koblinger med produktionsfaciliteter i Handan, Hebei-provinsen. Produkterne overholder ISO 2531, EN 545, EN 598 og AWWA-standarderne, understøttet af et ISO 9001:2015-certificeret kvalitetsstyringssystem. Med projekter i mere end 50 lande - Sydøstasien, Mellemøsten, Centralasien, Europa og Amerika - leverer DINSEN ogsåEN877 støbejerns jordrørfittingstil opbygning af dræningssystemer.Lær mere om DINSEN.
Få et tilbud
Planlægger du et kommunalt vand-, drænings- eller industrielt rørledningsprojekt? Vores ingeniører hjælper dig med at vælge de rigtige fittings, størrelser og belægninger – med gratis prøver, tredjepartsinspektion og hurtig levering.Kontakt DINSEN for et gratis tilbud.
Opslagstidspunkt: 21. august 2026



